G-智能数采
G-智能数采平台
车间的真实产能利用率,往往和管理层以为的差很远 —— 因为数据是靠人填的。数采系统要做的就是让设备自己说话。
采什么
- 运行状态:开机、待机、报警、停机,用于计算时间开动率
- 产量计数:模数或件数,用于计算性能开动率
- 报警代码:报警号与文本,用于归类停机原因
- 工艺参数:转速、温度、压力等,用于质量追溯
- 能耗:电流、功率,用于单件能耗成本
怎么接
改造原则是不停机、不改 PLC 程序。按机型走三条路线,现场选一条即可:
| 机型情况 | 接入方式 | 是否需要改 PLC |
|---|---|---|
| 近十年的主流 CNC / 注塑机 | 网口直采,走 OPC UA 或厂家协议 | 不需要 |
| 有网口但协议私有 | 网关装厂家驱动包,本机解析 | 不需要 |
| 老机床,无网口 | IO 点位采集(三色灯、继电器信号) | 不需要 |
| 信号取不到的工位 | 加装电流互感器 + 振动传感器 | 不需要 |
表:四类机型的接入方式
 dfgdfgd
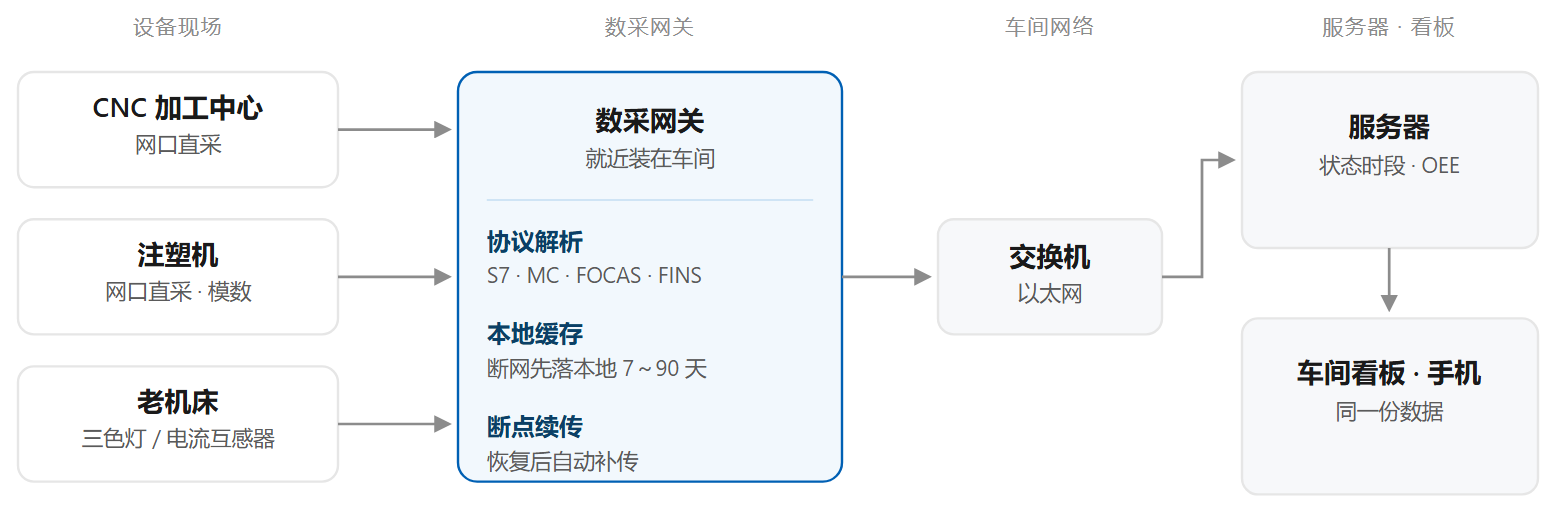
典型拓扑:网关就近接入设备,汇总到车间交换机,再上传服务器
关于断网
网关带本地缓存,网络中断时数据先落本地,恢复后自动补传,不会丢点。缓存容量按网关型号从 7 天到 90 天不等。各家设备怎么对上
“支持常见协议”这句话落到现场,就是一张要一家一家核对的清单。下面这四家覆盖了多数机加工与装配车间,接之前各自有一个必查项:
| 设备 | 走什么协议 | 接之前要确认 |
|---|---|---|
| 西门子 S7-1200 / 1500 | S7 协议;1500 也可直接走 OPC UA | PLC 侧的 PUT/GET 要打开,否则连接会中断 |
| 三菱 PLC | MC 协议(MELSEC 通信协议) | 软元件地址不能超出控制器范围,先核对点位表 |
| 发那科 CNC | FOCAS(默认 8193 端口) | 机床要开通 FOCAS 选项,网口通了不等于能取数 |
| 欧姆龙 PLC | FINS,老机型走 Host Link | 老机型没有网口,走串口,接线方式不一样 |
表:四家常见设备的协议与前置条件
数据上来之后
原始点位会先被整理成设备状态时段(每台机几点到几点在什么状态),再往上算 OEE。这一步很关键 —— 直接从原始点位算 OEE 会被抖动信号干扰,数字不可信。
≤ 2 秒
状态变化延迟
90 天
断网本地缓存
40+
已适配机型协议
一句实话
第一次把 OEE 跑出来,数字通常比想象的难看:多数工厂的真实 OEE 落在 40%~65%,而常被引用的“世界级基准”85%,是 90% 时间开动率 × 95% 性能开动率 × 99.9% 合格率乘出来的。所以这个数更适合看自家这条线的趋势,不适合跨厂比高低。常见问题
相关内容
G-MES系统
G-MES解决方案
依托低代码平台的灵活架构,快速搭建适配制造场景的生产执行系统,兼顾广度场景覆盖与深度业务落地,帮企业低成本、快节奏实现车间数字化升级。。 覆盖离散制造、流程制造等多类行业,尤其适配小家电、汽配、五金、家具等中小制造企业,既满足通用生产管理需求,也能快速响应企业个性化工艺调整需求,避免传统MES“功能冗余、适配性差、落地慢”的痛点 。
查看详情 →
G-WMS系统
G-WMS解决方案
依托低代码平台的灵活架构,快速搭建适配制造场景的生产执行系统,兼顾广度场景覆盖与深度业务落地,帮企业低成本、快节奏实现车间数字化升级。。 覆盖离散制造、流程制造等多类行业,尤其适配小家电、汽配、五金、家具等中小制造企业,既满足通用生产管理需求,也能快速响应企业个性化工艺调整需求,避免传统MES“功能冗余、适配性差、落地慢”的痛点 。
查看详情 →
G-APS注塑
G-APS注塑车间解决方案
依托低代码平台的灵活架构,快速搭建适配制造场景的生产执行系统,兼顾广度场景覆盖与深度业务落地,帮企业低成本、快节奏实现车间数字化升级。。 覆盖离散制造、流程制造等多类行业,尤其适配小家电、汽配、五金、家具等中小制造企业,既满足通用生产管理需求,也能快速响应企业个性化工艺调整需求,避免传统MES“功能冗余、适配性差、落地慢”的痛点 。
查看详情 →